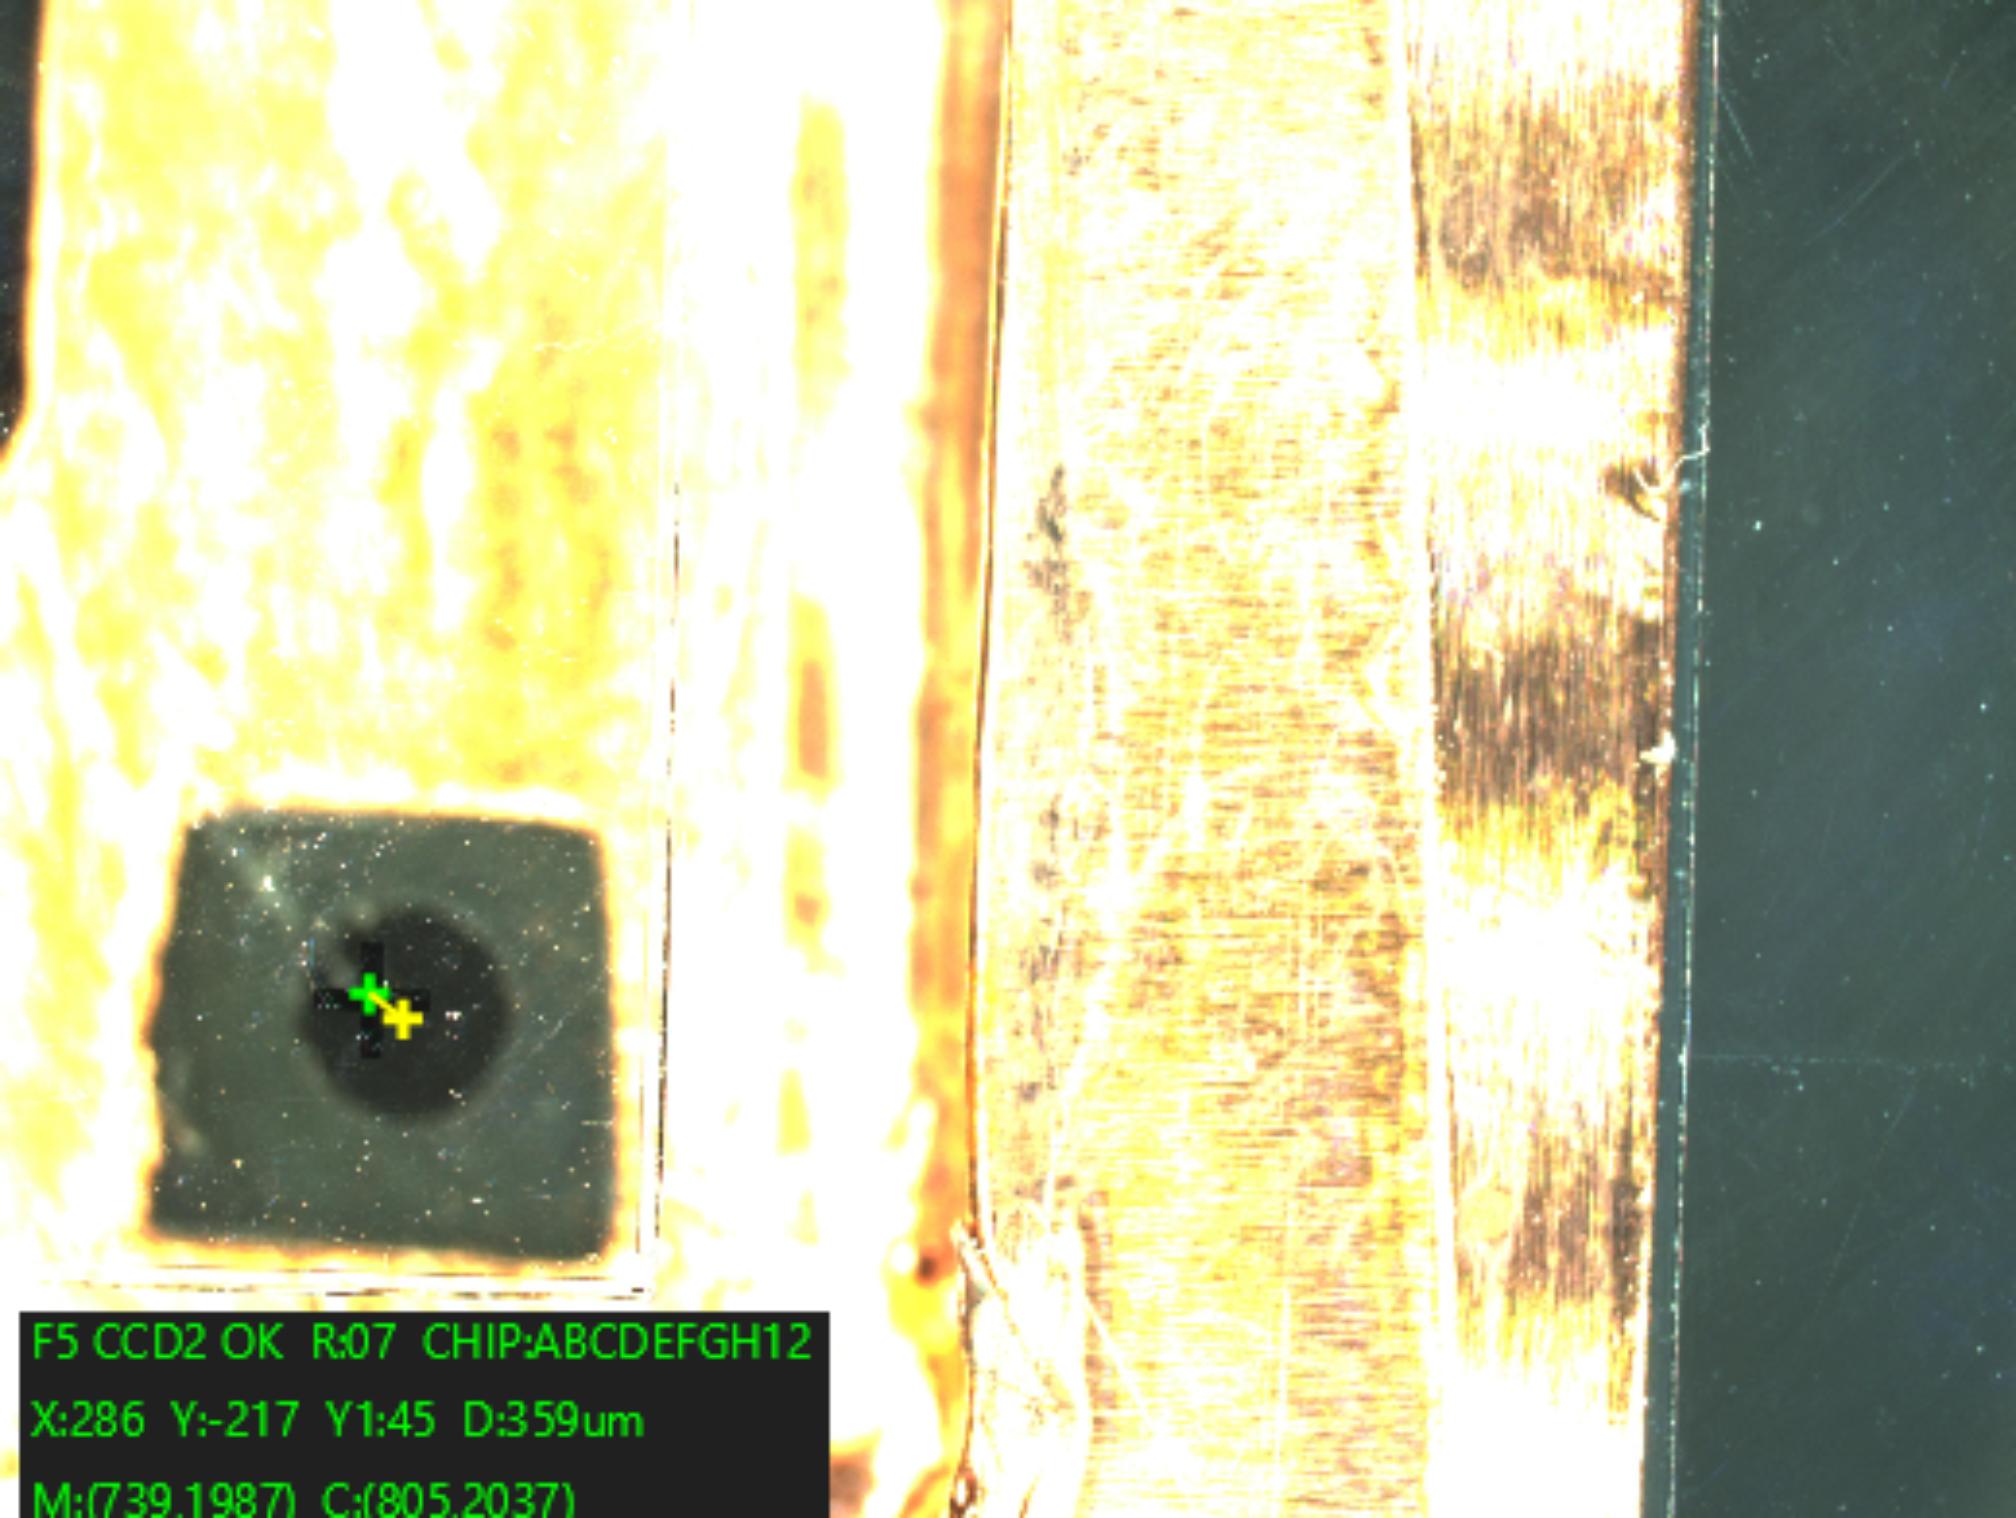
CCD 視覺對位與外觀檢測的差別
外觀檢測著重是否存在異常;視覺對位則著重基準的位置及方向。對位流程先找出可重複辨識的特徵,再與目標位置比較,依設備需求評估 X、Y 或角度偏差。
- Mark 定位與特徵中心辨識
- 圓孔、邊緣及輪廓基準定位
- 位置比對與 Offset 偏移量計算
Offset 量測需要哪些校正?
影像中的像素差距,需透過適合的校正方式轉為實際長度。若要把結果送往設備補正,還需確認相機與設備的軸向、正負方向、原點及座標轉換關係。解析度、鏡頭畸變、工件高度與固定方式都應納入評估。
- 確認像素與實際尺寸的換算關係
- 定義影像基準與設備目標位置
- 利用已知位移測試補正方向及比例
重複性與精度如何驗證?
同一工件重複取像可觀察定位重複性;已知位移或標準件則可用於檢查量測偏差。兩者應分開記錄。若現場存在光源變動、震動或高度變化,也應將這些條件納入測試。
設備對位整合的討論項目
在樣品可穩定定位後,再規劃觸發交握與結果輸出。應釐清影像辨識失敗時如何回覆,避免缺少特徵時仍送出可執行的補正值。
- 定義成功條件、特徵數量及失敗處理
- 確認 PLC/設備通訊、數值格式與單位
- 確認取像至回覆的完整節拍與結果留存
常見問題
相機畫面中心一定是對位基準嗎?
不一定。基準可依製程需求定義為影像中心、示教位置或校正後的設備位置,必須與設備端採用的座標一致。
μm 解析度代表同樣的對位精度嗎?
不代表。像素尺寸、特徵定位重複性、校正誤差與設備機構都會影響對位結果,須以已知位移及實際條件驗證。
可檢出項目、最小尺寸、精度與節拍,依實際材料、光學條件與樣品測試確認。